
Ak ste pracovali v CNC sústružení akokoľvek dlho, viete, že zlomenie nástroja nie je len malá nepríjemnosť – je to nákladné narušenie. V našom tíme [názov našej spoločnosti], dodávateľa CNC sústruženia, ktorý sa špecializuje na diely z rôznych materiálov, ako je nehrdzavejúca oceľ, hliník a ďalšie, sme zaznamenali skok prestojov o 30 % (v niektorých prípadoch dokonca viac), keď sa nástroj zasekne v polovici prevádzky. Narúša výrobné plány, plytvá surovinami a rýchlo znižuje ziskové marže. V priebehu rokov sme otestovali desiatky úprav, techník a postupov údržby, aby nástroje fungovali spoľahlivo, a dnes zdieľame použiteľné, vedecky podložené stratégie, ktoré používame v našej dielni, aby sme zabránili zlomeniu nástroja pri CNC sústružení.
Po prvé, začnime so základmi: väčšina zlomenín nástroja sa nestane náhodou. Často je to skôr kombinácia malých faktorov, ktorým sa dá vyhnúť, než jedna jediná chyba. Z našej práce s dielmi, ako sú sústružené spojovacie diely a CNC sústružnícke hriadele, sme sa naučili, že aj mierny nesprávny výpočet parametrov rezania, nastavenia nástroja alebo výberu materiálu môže spôsobiť poruchu. Poďme si rozobrať jednotlivé kľúčové oblasti a presne ako ich optimalizovať.
Základom každého úspešného CNC sústruženia začína prispôsobenie správneho nástroja vášmu materiálu a dielu. Príliš veľa obchodov si berie univerzálny nástroj a dúfa, že bude fungovať, ale je to spoľahlivý spôsob, ako nástroje predčasne opotrebovať alebo zlomiť. Napríklad nehrdzavejúca oceľ je notoricky známy húževnatý materiál na obrábanie, pretože má vysoké sklony k mechanickému spevneniu, nízku tepelnú vodivosť a môže spôsobiť nadmernú reznú silu, ak je spárovaná s nevhodným nástrojom. Preto pri projektoch CNC sústruženia z nehrdzavejúcej ocele investujeme do nástrojov s tvrdokovovými triedami navrhnutými pre vysokopevnostné materiály tvrdnúce opracovaním – konkrétne do nástrojov s húževnatým substrátom a povlakom odolným voči opotrebovaniu, ako je TiAlN. Tieto povlaky znižujú trenie medzi nástrojom a trieskou, čím sa znižuje hromadenie tepla a napätie, ktoré vedie k praskaniu.
Veľkú pozornosť venujeme aj geometrii nástroja. Pri hrubovacích operáciách nástroje s väčším polomerom špičky a silnejšími reznými hranami zvládajú ťažšie rezy bez vylamovania, zatiaľ čo dokončovacie operácie využívajú ostrejšie hrany na vytváranie hladkých povrchov bez väčšej sily. V prípade sústružených spojovacích dielov, ktoré majú často tesné rozmerové tolerancie, vyvažujeme pevnosť hrany a presnosť: príliš ostrá hrana sa môže pri hrubovaní zlomiť, zatiaľ čo príliš tupá hrana vytvára nadmerné teplo, ktoré deformuje diel. Je to dobrá rovnováha, ale najprv otestovanie malej vzorky (robíme to pre každú veľkoobjemovú alebo presnú prácu) nám pomôže dosiahnuť to pred úplnou výrobou. Ak pracujete s hliníkom – ďalším bežným materiálom pre CNC sústružené komponenty – nástroje s leštenými lámačmi triesok zabraňujú privareniu hliníkových triesok k reznej hrane, čo je častou príčinou zlomenia. To je dôvod, prečo naše CNC sústružené hliníkové eloxované diely používajú špecifické leštené karbidové nástroje určené pre neželezné materiály; hladký povrch zabraňuje prilepeniu triesok, čím sa eliminuje abnormálna sila, ktorá by zlomila nástroj na polovicu.
Ďalej sú parametre rezu nemenné. Príliš veľa obchodov nastavuje posuvy a rýchlosti na základe zastaraných všeobecných tabuliek, ale tie len zriedka zodpovedajú vášmu konkrétnemu stroju, nástroju alebo materiálu. Pre CNC sústruženie používame prístup založený na vzorci na výpočet optimálnych rýchlostí a posuvov, ktorý vyvažuje produktivitu a životnosť nástroja. Kľúčovými premennými sú rýchlosť rezu (vc), rýchlosť posuvu (f) a hĺbka rezu (ap). Napríklad vysoká rýchlosť rezania môže znieť rýchlejšie, ale v prípade tvrdých materiálov, ako je nehrdzavejúca oceľ, generuje príliš veľa tepla, ktoré rozkladá povlaky nástroja a oslabuje reznú hranu. Namiesto toho používame o niečo nižšie rezné rýchlosti (100–150 m/min pre nerezové karbidové nástroje) s miernou rýchlosťou posuvu, aby sme udržali hladký tok triesok. Rýchlosť posuvu je obzvlášť kritická: príliš nízky posuv spôsobí, že nástroj sa namiesto rezania trie o materiál, čím vzniká nadmerné teplo a opotrebovanie. Príliš vysoký posuv na druhej strane zvyšuje reznú silu nad kapacitu nástroja. Pre presné CNC sústružené komponenty, kde záleží aj na odchýlkach 0,1 mm, kalibrujeme tieto parametre pre každú úlohu na našich strojoch, nie univerzálnu tabuľku.
Upravujeme aj parametre dĺžky presahu nástroja – niečo, čo sa dá ľahko prehliadnuť, najmä pri dlhých, štíhlych častiach, ako sú CNC sústružnícke hriadele. Ak nástroj vyčnieva 3x alebo viac svojho priemeru, funguje ako páka; aj malá rezná sila spôsobí vibrácie, ktoré časom vedú k únave a zlomeniu. Naším cieľom je udržať previs nástroja na maximálne 2-násobku priemeru nástroja pre väčšinu operácií a pre hlbšie rezy používame držiak nástroja s vyššou tuhosťou (ako stopka z karbidu namiesto oceľovej stopky). Ak sa nedá vyhnúť hlbokému rezu, používame stratégiu klovania: namiesto rezania v jednom prechode robíme malé, postupné rezy, pričom nástroj zakaždým mierne zatiahneme, aby sme odstránili triesky. Tým sa zníži rezná sila na nástroj a zabráni sa tak okamžitému zlomeniu, ako aj dlhodobému opotrebovaniu.
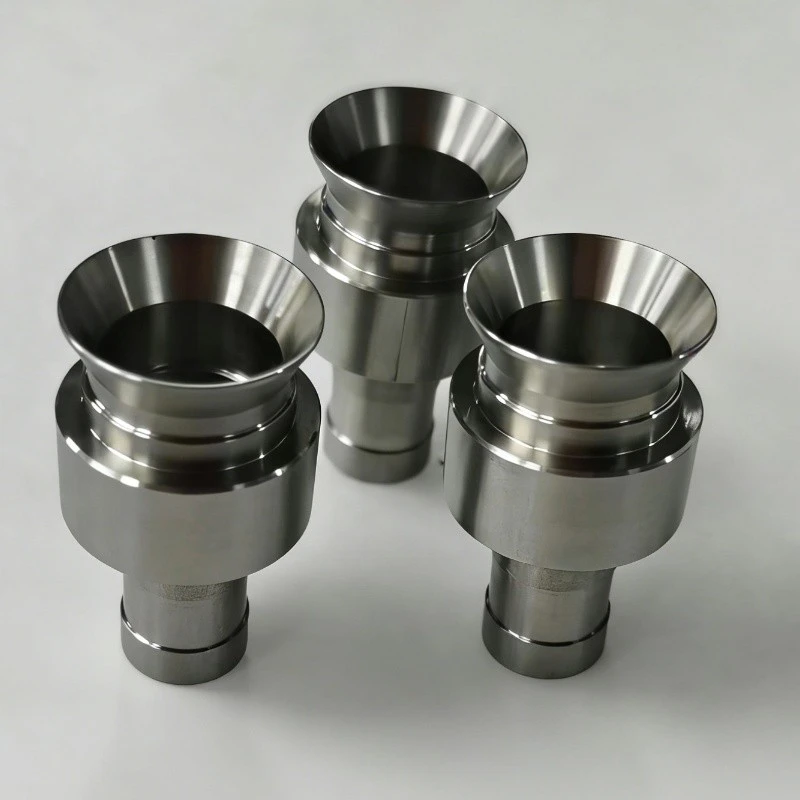

Kontrola čipov je ďalšou oblasťou, ktorá často spôsobuje skryté napätie nástroja. Keď sa triesky nelámu správne, môžu sa omotať okolo nástroja alebo súčiastky, čo spôsobí abnormálnu silu, ktorá zaskočí reznú hranu. To je bežné najmä pri tvárnych materiáloch, ako je nehrdzavejúca oceľ alebo hliník, kde triesky bývajú dlhé a vláknité. Používame na to dve hlavné riešenia: po prvé, geometriu nástroja s integrovanými lámačmi triesok, ktoré ohýbajú triesky na malé, zvládnuteľné segmenty. Na hrubovanie nehrdzavejúcej ocele používame nástroje so širokým hlbokým lámačom triesok, ktorý si poradí s hrubými trieskami bez upchávania. Pri dokončovaní udržiava plytší lámač hladký povrch a zároveň zabraňuje vzniku dlhých triesok. Druhým riešením sú programovateľné cykly lámania triesok: moderné CNC ovládacie prvky možno nastaviť tak, aby sa nástroj v pravidelných intervaloch zasúval, aby sa triesky lámali automaticky. Toto je zmena hry pre vysokoobjemové úlohy, pretože eliminuje ručné odstraňovanie triesok a riziko poškodenia nástroja alebo dielu obalenou trieskou.
Správne nastavenie a údržba náradia môže byť najprehliadanejším faktorom pri predchádzaní zlomeniu, ale práve odtiaľ pochádza väčšina výhier nášho obchodu. Nástroj, ktorý nie je správne upnutý, sa môže počas rezu posunúť a vytvoriť tak nerovnomernú silu, ktorá vedie k vylamovaniu alebo zlomeniu. Namiesto štandardných klieštin používame presné držiaky nástrojov (ako sú zmršťovacie alebo hydraulické držiaky), pretože poskytujú 3x väčšiu upínaciu silu a presnosť hádzania. Hádzanie – to znamená, že nástroj nie je pri otáčaní dokonale vycentrovaný – spôsobuje nerovnomerné rezanie: jedna hrana nástroja robí viac práce ako druhá, čo vedie k rýchlejšiemu opotrebovaniu a zlomeniu. Pred každou inštaláciou nového nástroja kontrolujeme hádzavosť pomocou číselníka; naším cieľom je dosiahnuť menej ako 0,002 mm hádzania pre presné práce.
Pravidelná kontrola a údržba nástrojov tiež výrazne predlžuje životnosť nástroja. Opotrebenie nástrojov sledujeme kombináciou vizuálnych kontrol a strojovo založených meracích nástrojov. Pre každý nástroj nastavíme limit opotrebenia: ak opotrebovanie boku nástroja presiahne 0,1 mm, vymeníme ho skôr, ako spôsobí zlomenie. Taktiež brúsime alebo vymieňame nástroje po stanovenom počte dielov pre veľkoobjemové práce, namiesto toho, aby sme čakali na viditeľné zlyhanie. Ďalším jednoduchým krokom, ktorý robíme, je čistenie držiakov nástrojov po každom použití: nahromadené úlomky triesok alebo staré zvyšky chladiacej kvapaliny môžu oslabiť uchopenie nástroja, čo vedie k posunu a zlomeniu. V prípade nástrojov, ktoré sú uložené medzi jednotlivými prácami, ich uchovávame v podnebí na nástroje s kontrolovanou klímou, aby sa zabránilo korózii, ktorá znehodnocuje substrát nástroja a zvyšuje jeho náchylnosť na zlomenie.
Vibrácie sú ďalším tichým nepriateľom životnosti nástroja, najmä pri práci s dlhými dielmi alebo tenkými stenami. Vibrácie spôsobujú nielen zlomenie nástroja, ale aj zlú povrchovú úpravu a rozmerovú nepresnosť. Vibrácie znižujeme tromi hlavnými spôsobmi: po prvé, zvýšením tuhosti. Ako už bolo spomenuté, kratšie presahy nástrojov a pevné držiaky nástrojov pomáhajú, ale používame aj stabilnú základňu stroja a vyhýbame sa používaniu opotrebovaných komponentov stroja (ako sú uvoľnené ložiská vretena). Po druhé, tlmenie: niektoré držiaky nástrojov sa dodávajú so zabudovanými tlmičmi, ktoré absorbujú vibrácie, ktoré používame pri dlhých CNC sústružníckych hriadeľoch alebo hlbokých rezoch. Po tretie, nastavenie parametrov rezu. Ak dôjde k vibráciám, mierne spomalíme posuv alebo upravíme rýchlosť rezania na rozsah, v ktorom je tvorba triesky stabilnejšia. Malé nastavenie tu môže znížiť vibrácie o 50 % alebo viac, čím sa výrazne predlžuje životnosť nástroja.
Uveďme si to všetko na skutočnom príklade z nášho obchodu. Minulý štvrťrok sme mali veľkoobjemovú objednávku sústružených spojovacích dielov vyrobených z nehrdzavejúcej ocele. Spočiatku sme používali univerzálny karbidový nástroj a miera zlomenia dosahovala 8 %, čo nás stálo tisíce strát materiálu a prestojov. Prešli sme na špecifický nástroj s húževnatým karbidovým substrátom a povlakom TiAlN, upravili sme posuv a rýchlosť rezania tak, aby zodpovedali vlastnostiam nehrdzavejúcej ocele pri tvrdnutí, pridali sme lámač triesok a pred každou inštaláciou sme skontrolovali hádzanie. V priebehu týždňa klesla miera poruchovosti na menej ako 1 % a prácu sme dokončili tri dni pred plánovaným termínom. To je ten druh výsledku, o ktorý sa vždy snažíme, a všetko závisí od aplikácie týchto cielených stratégií.
Ak pracujete s CNC sústruženými komponentmi a stále pozorujete časté lámanie nástroja, stojí za to skontrolovať každú z týchto oblastí: výber nástroja, parametre rezania, riadenie triesok, nastavenie a údržba. Dokonca aj malé vylepšenia – napríklad prechod na nástroj špecifický pre daný materiál alebo častejšia kontrola hádzania – môžu mať obrovský rozdiel. V našej spoločnosti sme si vybudovali reputáciu na poskytovaní vysokokvalitných služieb CNC sústruženia a prevencia zlomenia nástroja je hlavnou súčasťou tohto prísľubu: udržuje naše úlohy podľa plánu, naše náklady pod kontrolou a naše diely sú konzistentné pre našich klientov.
Či už vyrábate presné CNC sústružené komponenty pre letecký, automobilový alebo medicínsky priemysel, správne postupy pri používaní nástrojov nemusia byť zložité. Ide o prispôsobenie nástroja materiálu, kalibráciu parametrov pre váš stroj a úlohu, dôslednú údržbu nástrojov a riešenie skrytých faktorov, ako sú vibrácie a kontrola triesok. Ak chcete znížiť zlomenie nástroja pri svojom ďalšom projekte alebo potrebujete odborné poradenstvo v oblasti CNC sústruženia z nehrdzavejúcej ocele, CNC sústružníckych hriadeľov alebo akýchkoľvek iných CNC sústružených dielov, sme tu, aby sme vám pomohli. Obráťte sa na náš tím, aby sme prediskutovali vaše požiadavky a našli riešenia, ktoré najlepšie vyhovujú vašim výrobným cieľom.
Referencie
- DeVries, WR (2018). Rezanie kovov: teória a prax (4. vydanie). Springer.
- Shaw, MC (2005). Princípy rezania kovov (2. vydanie). Oxford University Press.
- Časopis nástrojov. (2022). "Prevencia zlomenia nástroja pri CNC sústružení: Kľúčové stratégie pre úspech v dielni." Gardner Business Media.
- Astakhov, viceprezident (2006). Metalurgia rezných nástrojov. CRC Press.
- Veda a technika obrábania. (2021). "Kontrola triesok pri sústružení tvárneho materiálu: Optimalizácia životnosti nástroja a povrchovej úpravy." Taylor a Francis.